當前位置:
服務器機櫃與數據中心行業為什麼用自動拉釘機:機櫃鉚接工藝
服務器機櫃、網絡機櫃、通信機櫃和數據中心配套櫃體,是典型的“鉚釘大戶”:一臺櫃體從框架、門板、鉸鏈、層板到安裝板,鉚釘點位動輒上百個,而且訂單批量大、交期緊。這個行業也是自動拉釘機應用最成熟、投資回報較快的領域之一。
一、機櫃鉚接的工藝現狀
機櫃以冷軋鋼板、鋁板折彎焊接成框架後,大量附件靠抽芯鉚釘連接:門板鉸鏈、鎖杆、加強筋、層板託、安裝導軌、接地件、通風網板等等。傳統方式是工人持氣動拉釘槍,手工取釘、插入、扣槍,一臺櫃上百個點位,需要2-3人配合,問題集中在三方面:長時間重複動作效率衰減;漏釘、浮釘要到質檢甚至客戶現場才發現;旺季招工和留人困難。
二、自動拉釘機在機櫃線的價值
| 環節 | 手工/氣動 | 自動送料拉釘機 |
|---|---|---|
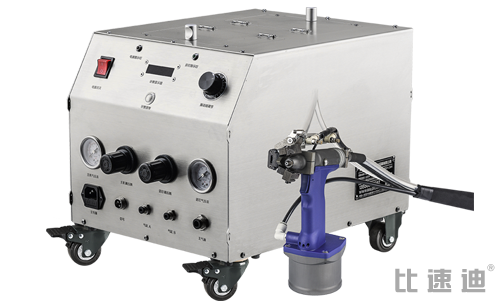
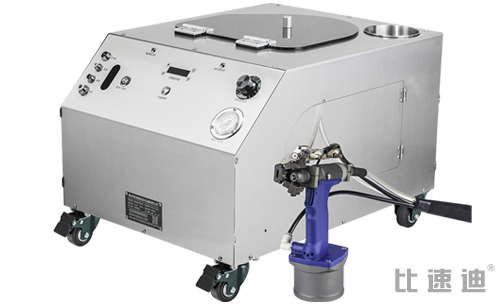
| 取釘上釘 | 逐顆手工取放 | 振動盤排序、吹釘到槍頭,扣動即打 |
| 節拍 | 受工人速度限制 | 節拍穩定(拉釘機節拍約80次/分鐘口徑,以實測為準) |
| 人力 | 多人配合、易疲勞 | 1臺設備約替代3名工人的重複勞動 |
| 質量 | 漏釘浮釘靠人工查 | 計數防漏,參數一致,不良率顯著下降 |
| 表面保護 | 槍頭易劃傷噴塑面 | 匹配槍頭+規範貼槍,外觀件壓傷少 |
三、兩個行業案例
某服務器機箱廠原來的工位因為送釘慢、工人等釘,成為整條線的瓶頸,上自動送料方案後節拍與產能問題得到解決,過程見鋁型材機箱與電氣機櫃產線案例;另一家機箱機櫃企業算了一筆賬,自動設備替代多名專職拉釘工,旺季不再臨時招人,案例見鈑金與不鏽鋼加工自動化提效。這類企業的共同特點是:櫃體標準化程度高、單型號批量大、點位固定,自動化收益立竿見影。
四、機櫃產線的實施要點
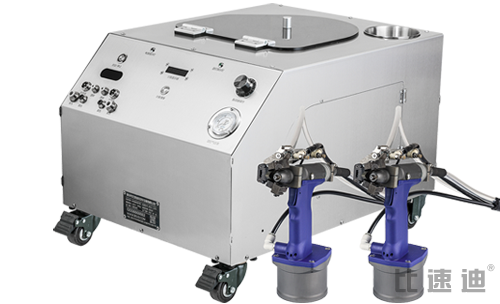
一是按櫃體類型配置設備:門板、層板等平面件可做固定式專機或工裝,框架和總裝用手持自動送料槍;二是利用計數功能,把每臺櫃的標準釘點數錄入程序,漏打即時報警,從“事後質檢”變成“過程防錯”;三是噴塑後裝配時選合適槍頭,控制貼槍角度防壓傷;四是規格歸併,櫃體常用鉚釘規格有限,歸併後換型次數大幅減少;五是先在最大批量的標準櫃上試點,驗證後再推廣到非標櫃。試機流程見上門試機政策與流程,設備類型見手持、固定式、雙槍與機器人單元對比。
機櫃行業 FAQ
機櫃鉚接常見問題
設備帶計數功能,設定標準釘數後未打滿會提示報警;配合工位作業指導書和首件確認,漏釘風險大幅降低。
選用與鉚釘頭型匹配的槍頭、垂直貼槍並控制拉力,外觀面可做到無明顯壓痕,建議先打樣確認。
標準櫃用自動設備、非標櫃保留氣動工具是常見組合;鉚釘規格一致時,手持自動送料槍同樣適用於多型號。
對稱點位、節拍瓶頸工位可考慮雙槍同時作業,具體看工位佈局和節拍測算,由廠家出方案。
設備上門培訓後即可上線,按常見大批量專線測算2-6個月可回本,建議用試點工位一個月的真實數據驗證。
機櫃鉚接產線提效?發櫃體圖紙評估
按釘點數量和規格配置手持/固定式方案,全國可上門打樣,諮詢電話 13556668682。
五、機櫃廠改造的四個常見誤區
誤區一:只盯著總裝工位,忽視門板、層板等子件其實更早成為瓶頸,應先測各工位節拍再定改造順序;誤區二:上了設備卻不啟用計數防漏功能,仍靠人工點數,漏釘風險沒有真正消除;誤區三:鉚釘規格長期不做歸併,一條線備十幾種槍頭流道,換型時間吃掉效率;誤區四:不做試機直接採購,用廠家樣本速度排產,實際工件上的節拍可能完全不同。正確做法是先拿本廠產量最大的標準櫃做試點,用真實鉚釘連續打樣,記錄節拍、卡料和外觀數據,跑順一個月再複製到其他工位,改造決策方法見工廠為什麼要上非標自動化鉚接設備。
延伸閱讀:鈑金與不鏽鋼加工自動化提效 · 鋁型材機箱與電氣機櫃產線案例 · 節拍與產量怎麼計算
 上一篇