當前位置:
自動鉚螺母槍的用途、工作原理與常見問題彙總
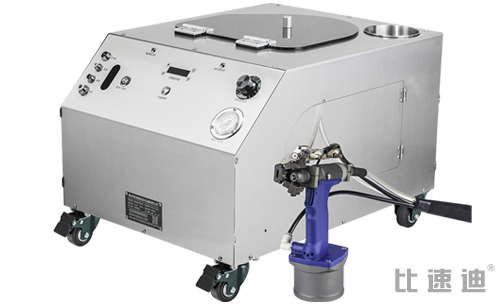
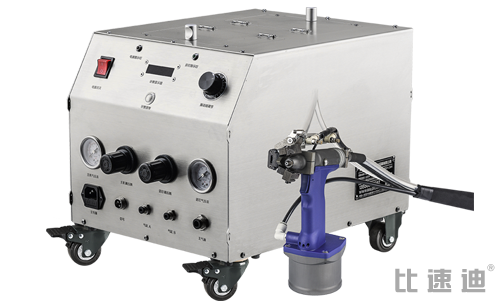
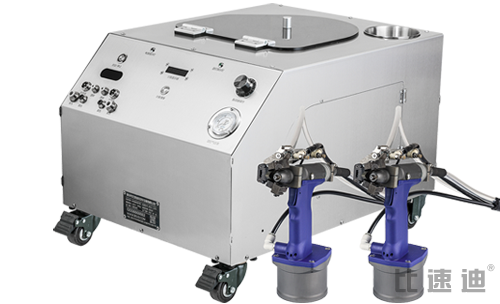
拉鉚螺母(鉚螺母、螺紋鉚柱)是一種專為薄板、管材設計的緊固件,在板面上形成可靠的內螺紋,後續用普通螺絲即可反覆拆裝。自動鉚螺母槍就是把這一工藝自動化的設備。第一次接觸的客戶最關心三件事:它能用在哪些產品上、到底怎麼成型、出了問題怎麼辦,本文一次講清。
一、用途:解決薄板上的螺紋難題
薄板(通常數毫米以內)直接攻絲,螺紋牙數少、容易滑牙;焊接螺母有熱變形、焊渣和虛焊問題,且背面不可達時無法施工。拉鉚螺母用冷變形方式在板上“長”出一個螺紋基座,具備四個不可替代的特點:單面施工,背面封閉也能操作;屬於冷加工,無熱變形、不破壞表面處理;形成的內螺紋可用螺絲反覆拆裝;可在噴漆、噴塑之後再裝配,避免螺紋被塗層堵塞。
| 行業 | 典型工件 |
|---|---|
| 汽車及零部件 | 內飾支架、儀表臺骨架、保險槓支架、電池包結構件 |
| 機箱機櫃/配電櫃 | 服務器機箱、通信機櫃、門板、安裝板、層板固定 |
| 新能源 | 電池託盤、光伏邊框、儲能櫃體 |
| 家電廚衛 | 微波爐、空調、洗衣機、油煙機外殼與內部支架 |
| 鈑金/鋁加工 | 鋁單板、方管框架、電梯部件、展示器材 |
二、工作原理(五步成型)
第一步,螺母經自動排序後旋到槍頭螺桿上;第二步,槍頭對準預製孔垂直插入,螺母本體穿過孔;第三步,啟動拉鉚,槍頭軸向拉動,螺母在板背側鼓包變形並壓緊板面;第四步,保持拉力使變形定型,形成牢固的螺紋基座;第五步,螺桿反轉退出,一個內螺紋孔完成,後續擰入螺絲即可。整個過程無需焊接、無需背面操作。
三、拉鉚螺母與其他薄板螺紋方案對比
| 方案 | 優點 | 侷限 |
|---|---|---|
| 拉鉚螺母 | 單面施工、無熱變形、可噴塗後裝配、易自動化 | 需要預製孔和專用槍 |
| 焊接螺母 | 強度高、成本低 | 熱變形、焊渣、需雙面操作、破壞表面 |
| 壓鉚螺母(PEM) | 平整、效率高 | 需專用壓床、板厚與硬度受限、不便現場作業 |
| 直接攻絲 | 最簡單 | 薄板牙數不足、易滑牙、不可反覆拆裝 |
四、常見問題與原因
滑牙/螺絲擰不緊:螺桿磨損、孔徑偏大或板厚超出螺母鉚接範圍;拉不鼓、鬆動轉螺母:氣壓不足、行程/拉力設定不夠、六角孔未匹配;板面凹陷:拉力過大、槍頭未貼平或板太薄;螺桿退不出:螺桿崩牙、螺母未成型到位或潤滑不足;螺紋不通:螺母規格與螺桿不一致、拉鉚過程中螺母跟轉。系統排查方法見鉚螺母槍常見故障與安裝問題排除。
用途與原理 FAQ
用途原理常見問題
不同規格對應不同板厚區間,樣冊會標註鉚接範圍,薄板可選小規格或專用薄型螺母,把實際板厚告訴廠家即可匹配。
可以,這正是拉鉚螺母的核心優勢——單面施工,背面不需要伸手操作。
其抗拉、抗扭與螺母規格、板厚和孔徑相關,汽車與新能源結構件已大量使用,關鍵受力點可選用六角或結構型螺母並做拉拔測試。
抽芯鉚釘做不可拆連接,拉鉚螺母形成可反覆擰螺絲的內螺紋,兩者工藝相近用途不同,可參考抽芯鉚釘知識彙總。
全國客戶:發工件,評估鉚螺母方案
可寄樣或預約上門打樣,驗證成型、螺紋通止與拉拔力,諮詢電話 13556668682。
五、採購前需要確認的工藝參數
向廠家詢價或申請試機前,建議把以下參數一次整理清楚:板材材質與厚度(含疊層數)、預製孔現狀(圓孔或六角孔、實際孔徑)、螺母規格與材質(M幾、鋼/鋁/不鏽鋼、平頭沉頭、通孔盲孔)、單件鉚點數量與年產量、螺絲裝配扭矩要求、是否有密封或外觀要求。參數越完整,選型越準——同樣M6螺母,0.8mm冷軋板和3mm不鏽鋼板對應的型號、拉力和預製孔完全不同。資料齊全時,廠家約10分鐘可給出方案與報價區間;涉及盲孔密封、六角防轉等特殊要求的,建議直接寄樣片試鉚並做拉拔測試。
試產期可先用氣動半自動槍過渡,同時把螺母規格和孔位在設計階段固化下來;量產後再上自動設備,避免規格頻繁變更造成流道和治具反覆調整。
延伸閱讀:通孔與盲孔鉚螺母操作要點 · 自動鉚螺母槍在鈑金加工中的應用 · 自動鉚螺母槍
 上一篇