當前位置:
自動拉釘機加工精度如何保障?粗加工與鉚接階段注意事項
談到自動拉釘機,客戶常問“加工精度怎麼樣、能不能保證一致性”。需要先明確:拉釘屬於緊固裝配工序,設備本身不做切削加工,它的“精度”不是機床那種尺寸加工精度,而是鉚接位置、成型尺寸和夾緊力的一致性。本文把精度的構成、決定因素,以及鈑金粗加工和最終鉚接兩個階段分別要注意什麼講清楚,方便工藝和質檢人員對照。
一、自動拉釘機的“精度”指什麼
| 精度維度 | 含義 | 影響 |
|---|---|---|
| 點位位置度 | 鉚點相對工件基準的位置偏差 | 決定能否順利插槍、裝配是否錯位 |
| 鉚點成型一致性 | 鉚頭直徑、高度、貼合面的穩定程度 | 影響外觀與夾緊可靠性 |
| 夾緊力一致性 | 每個點拉斷力、夾緊程度是否均勻 | 影響鬆動、異響、密封 |
| 板面平面度 | 鉚後板面有無凹陷、翹曲 | 影響外觀面與後續裝配 |
二、精度由哪五個環節共同決定
| 環節 | 關鍵因素 |
|---|---|
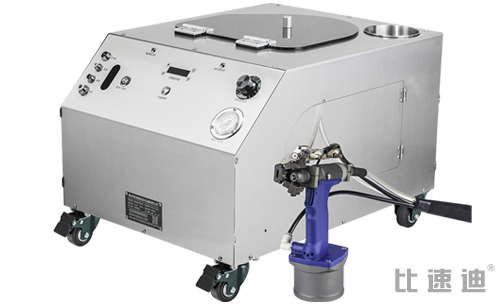
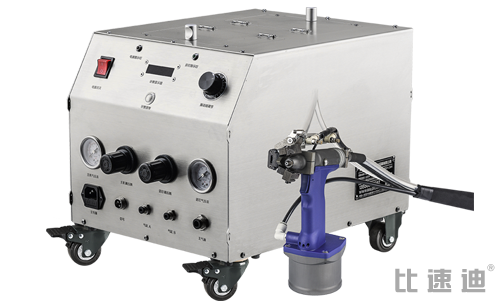
| 設備 | 槍嘴與槍頭對中、送釘穩定性、拉力穩定(常見拉力約12800N,大可定製)、連續拉釘30000次不卡殼的可靠性 |
| 治具/工作臺 | 定位銷、靠模、壓緊機構是否可靠,固定式與機器人單元的重複定位能力 |
| 工件公差 | 孔徑、孔距、折彎角度與板厚的一致性,是裝配工序精度的上游來源 |
| 操作 | 槍嘴是否垂直貼緊、是否壓緊到位、換型後是否首件確認 |
| 鉚釘來料 | 帽徑、長度、硬度批次一致性,毛刺變形釘比例 |
結論是:設備只負責“穩定地完成每一次相同動作”,而最終鉚接精度是設備、治具、工件、操作、來料五者疊加的結果。把鉚點不良全部歸因於設備,往往會漏掉上游鈑金公差問題。
三、粗加工(下料、衝孔、折彎)階段注意事項
鉚接問題多數在上游已經埋下,粗加工階段要控制四點:
1. 孔徑與釘徑匹配。抽芯鉚釘標準孔徑一般比釘徑大0.1-0.2mm。孔過大,鉚點歪斜鬆動、成型不對稱;孔過小,釘體插不進、強行拉鉚會鼓包。衝孔模具磨損後孔徑會變化,應定期檢具抽檢。
2. 孔距與邊距。孔距公差過大,固定式治具或雙槍同時作業時會出現“一邊能進、一邊頂死”;孔離折彎邊太近,鉚接後板面易變形,設計階段要留足邊距。
3. 折彎角度與回彈。折彎角度不一致會使兩件疊合面存在間隙,拉釘後強行貼合產生內應力,後期可能鬆動或板面拉凹。
4. 板厚與鉚釘長度。總板厚必須落在鉚釘鉚接範圍內,疊層厚度波動大的部位要選夾緊餘量更大的釘型(如拉絲型/多鼓型)。
四、鉚接(精加工/總裝)階段注意事項
一是統一基準:治具定位基準與圖紙基準一致,工件放到位、壓緊後再開槍,不能用手扶著拉;二是垂直貼槍:槍嘴與板面垂直並壓緊,斜槍會導致成型偏斜和劃傷;三是首件檢驗:每班開機、換規格、換批次鉚釘後,第一件必須解剖或按檢具確認鉚頭直徑、高度和夾緊力,再批量生產;四是過程抽檢:按固定間隔抽檢鉚點外觀與拉力,發現單件異常立即停機排查;五是不良留樣分類:把鬆動、拉穿、拉不斷、劃傷分別留樣,便於判定是設備、治具還是來料問題。
五、怎麼驗證設備能不能滿足精度要求
不要只看樣本參數,最可靠的方式是用真實工件和鉚釘做上門試機:連續打樣一批(建議50-100件),抽檢點位位置度、鉚頭尺寸、拉脫力並統計良率;雙槍或機器人方案還要驗證重複定位的一致性。比速迪試機會現場記錄連續送釘成功率、節拍、拉力與良率數據並形成書面結論,作為驗收依據,驗收標準建議直接寫進合同(可穩定加工的規格、連續打樣數量、良率口徑)。定製機型需要客戶提供的資料清單見定製自動拉釘機需要提供哪些資料。
六、治具與機器人單元對精度的提升
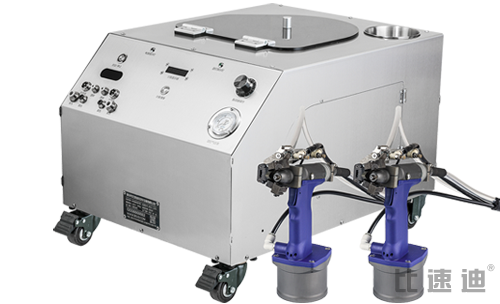
手持方案的位置精度依賴人工對位,適合多品種小批量;固定式工作臺通過定位銷和靠模消除人工對位誤差,適合點位固定的中小件;一出二雙槍保證兩個點位的相對位置與節拍一致;機器人鉚接單元按程序走位,重複定位精度最高,適合汽車零部件、新能源電池託盤等大批量專線。產量越大、公差要求越嚴,越應向上選擇自動化形態,四類機型對比見自動拉釘機有哪些類型。
加工精度 FAQ
精度相關常見問題
多數差異來自治具、工件孔徑公差和操作規範,而不是主機本身。先統一孔徑、治具基準和貼槍動作,再比較設備差異才有意義。
常見於板厚波動、鉚釘長度選錯或氣壓不穩;先測量實際疊層厚度和氣壓,再核對鉚釘鉚接範圍與槍嘴規格。
按板厚選長度、按工件材質選釘體材質、按孔型選頭型,系統對照見抽芯鉚釘知識彙總。
可以,但要以試機實測為準。設備節拍約80次/分鐘是穩定工況口徑,產能測算方法見鉚接節拍與產能測算,提速不能以跳過首件檢驗為代價。
可以,廠家可帶匹配機型上門,用客戶工件連續打樣並記錄位置度、拉力與良率數據。
全國客戶:帶工件上門做精度與良率驗證
發圖紙與鉚釘規格,約10分鐘出方案與報價區間,可上門連續打樣、數據說話,諮詢電話 13556668682。
延伸閱讀:自動拉釘機選購指南(全篇) · 定製資料準備清單 · 自動拉釘機選型諮詢
 上一篇