當前位置:
自動鉚螺母槍操作要點:通孔與盲孔鉚螺母加工要求
通孔和盲孔(閉口)是拉鉚螺母最常見的兩種端部結構,加工要求和操作細節不同。現場出現的鼓包不均、螺桿退不出、滲漏等問題,很多源於把兩者混用或沒按要求加工預製孔。本文把操作要點和加工要求整理成可直接培訓工人的版本。
一、通孔型與盲孔型的差異
| 對比項 | 通孔型(開口) | 盲孔型(閉口) |
|---|---|---|
| 結構 | 杆部貫通,螺桿拉鉚時可從尾端穿出 | 尾端封閉成圓頂,螺桿不穿出 |
| 預製孔 | 按規格表加工圓孔或六角孔 | 同樣按規格表,對孔徑公差更敏感 |
| 密封性能 | 不防滲漏 | 封閉端防液體、潮氣通過,可用於液氣密部位 |
| 典型用途 | 機櫃、支架、家電內部件等普通連接 | 水箱、油箱、管路、戶外櫃體、底盤件 |
| 檢驗重點 | 鼓包、螺紋通止、板面 | 除上述外還要檢查封閉端有無擊穿、滲漏 |
二、預製孔與板厚要求
拉鉚螺母外徑D與安裝孔直徑d、板厚G是一一對應的,每種規格樣冊都給了推薦孔徑和板厚範圍。加工時注意:孔徑按推薦值控制,過大螺母鬆動跟轉、過小裝不進或鼓包異常;同一螺母適配的板厚有上下限,疊層總厚度要落在區間內;六角孔的六方尺寸和方向要準確,建議用專用衝頭;孔周邊不得有毛刺、明顯塌角和焊接飛濺,否則貼合不實。設備只負責穩定拉鉚,孔不合格無法靠設備彌補。
三、標準操作步驟
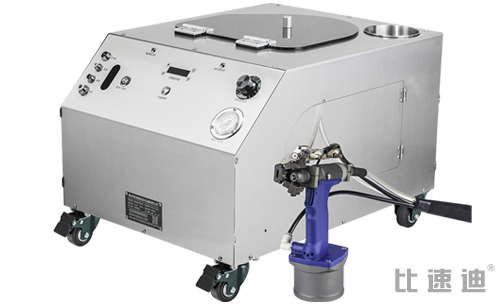
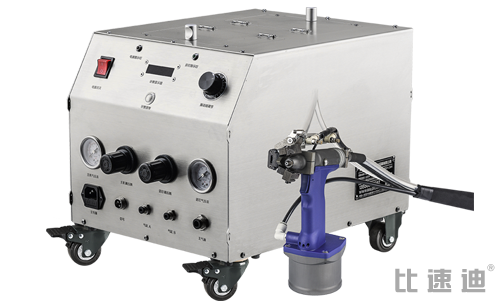
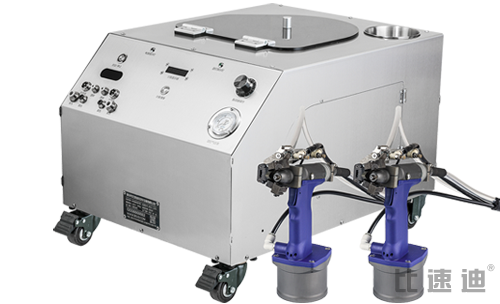
1)選裝與螺母規格一致的螺桿和鉚頭,確認槍型切換到對應程序;2)螺母自動旋到螺桿上(手動款則用手旋到位);3)槍頭與板面垂直,把螺母插入預製孔並貼緊,不能斜插、不能留縫;4)啟動拉鉚,設備自動完成拉動鼓包、定型和螺桿反轉退出;5)目視檢查鼓包與板面,用對應螺絲或通止規檢查螺紋;6)盲孔件額外確認背面封閉端完好。整個過程中“垂直、貼緊、不晃槍”是三個基本動作要求。
四、首件檢驗與過程抽檢
每班開機、換螺母批次、換規格或換工人後,第一件必須做首件確認:連續鉚3-5個,檢查鼓包是否對稱、板面有無凹陷、螺紋通止是否合格,盲孔件做滲漏或封閉端檢查;批量生產按固定間隔抽檢,並做必要的拉拔/扭矩測試。發現單件異常立即停機,按故障表排查,常見故障見鉚螺母槍常見故障與安裝問題排除。
五、常見操作缺陷與預防
| 缺陷 | 原因 | 預防 |
|---|---|---|
| 鼓包偏斜、螺母歪 | 斜槍、孔大、未貼緊 | 垂直貼槍,控制孔徑,用定位治具 |
| 板面壓傷凹陷 | 鉚頭不符、拉力過大、沉孔過深 | 換匹配鉚頭,調行程拉力,校驗沉孔 |
| 盲孔端擊穿滲漏 | 拉力過大、板厚超下限、規格錯 | 按板厚選型,首件做滲漏檢查 |
| 螺桿退出帶傷螺紋 | 螺桿磨損、未定型就退出 | 更換螺桿,確認拉鉚行程完整 |
操作要點 FAQ
通孔盲孔常見問題
螺紋規格相同一般可用同一螺桿,但鉚頭和程序按類型確認,盲孔行程設定不同,換型要做首件。
必須貼緊板面,封閉端才能正確成型並保證密封,留縫會造成鼓包不到位和滲漏隱患。
看三點:槍是否垂直板面、鉚頭是否貼緊、拉鉚時槍是否晃動,廠家上門培訓時會逐項帶教。
用真實板厚樣片試鉚,做螺紋通止、外觀和拉拔/扭矩測試,盲孔件加做滲漏驗證,合格再批量。
通孔盲孔工藝拿不準?上門試鉚
廠家可帶機用客戶工件現場驗證成型與密封,諮詢電話 13556668682。
六、定位治具與防錯措施
批量生產中,孔位一致性靠治具保證:門板、安裝板等規則件建議做定位治具或仿形工裝,工件放到位後孔位與槍頭自然對正,工人只需貼槍啟動,既防斜鉚又降低勞動強度;多螺母規格混線的工位,可在螺桿、鉚頭和料盤上做顏色或標識區分,換型按檢查表逐項確認,防止通孔盲孔混料、M5/M6混裝。疊層板連接要確認兩層孔同軸、疊合面貼緊,間隙會讓鼓包成型在縫隙中造成鬆動;盲孔件建議在治具上增加背面支撐,避免封閉端成型時板面變形。
封閉端和開口端肉眼可辨,建議分規格料盒存放並做標識,自動送料設備不同規格使用獨立流道,首件和換型時由班組長複核,從流程上防錯。
延伸閱讀:拉鉚螺母種類與選型對照 · 保養項目與易損件說明 · 自動鉚螺母槍
 上一篇
 已是最後一篇