當前位置:
自動拉釘機一分鐘能打多少釘?鉚接節拍與產能測算方法
自動拉釘機一分鐘能打多少釘?鉚接節拍與產能測算方法
“自動拉釘機一分鐘能打多少釘?”是諮詢高頻問題。比速迪常見機型在標準工況下鉚接節拍約80次/分鐘,即每小時理論鉚接約4800個點位,但這是設備連續動作的參考值,落到具體產品上還要扣除取放工件、變位和換型時間。本文說明真實產能怎麼算、哪些因素會拖慢節拍。
一、標稱節拍與實際產能的區別
標稱節拍是單次“送釘—插釘—拉鉚—退釘”循環的時間,約0.7-0.8秒/次(約80次/分鐘)。實際單件工時還要加上上下料、工件翻轉、點位移動等輔助時間,因此產能測算應以一個完整工件的實測節拍為準,而不是簡單用80乘以工作分鐘數。
| 口徑 | 數值(參考) | 說明 |
|---|---|---|
| 單次鉚接節拍 | 約0.7-0.8秒/釘(約80次/分鐘) | 標準鉚釘、標準送料距離下 |
| 每小時理論鉚點數 | 約4800點 | 不含上下料與變位 |
| 實際有效產出 | 以現場實測為準 | 含取放工件、翻轉、換型等輔助時間 |
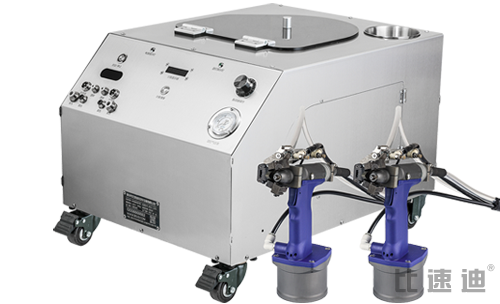
| 雙槍一出二 | 兩槍並行,效率接近翻倍 | 適合點位密集的標準化殼體 |
二、影響速度的四個因素
鉚釘規格。鉚釘越長、帽徑越大,排序與送料耗時越長;不鏽鋼和結構型鉚釘拉鉚行程更大,單釘時間增加。
送料距離與管路。主機與槍體的距離、料管長度和彎曲程度影響送釘時間,工位佈局時應儘量縮短管路、減少急彎。

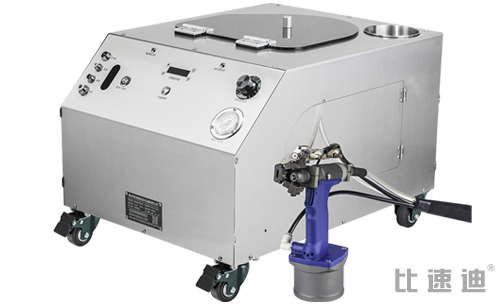
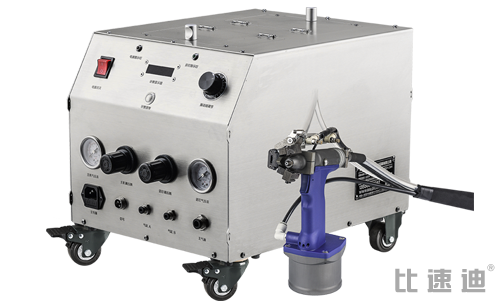
設備形態。手持槍的節拍受操作者移動速度影響;固定式/夾具定位機型一致性最高;一出二雙槍兩槍並行,適合同一工件兩列點位同時作業;機器人單元節拍穩定、可無人化連續運行。
送料穩定性。卡釘、漏釘會造成停機和返工,實際效率取決於“穩定速度”而非峰值速度。比速迪自動補料、智能矯正,連續測試30000次不卡殼,長期故障率約0.3%。
三、和人工相比快多少
手工拉釘需要取釘、穿釘、對位再拉鉚,單釘耗時數秒且質量不穩定;自動機由送料系統直接把釘送到槍嘴,工人只需對位扣動扳機,1臺機器約替代3名拉釘工,整體效率最多提升約3倍。更重要的是節拍穩定,不依賴熟練工和臨時工,旺季產能可預期。
四、建議用試機數據做產能決策
產線規劃階段,可按“單件點位數÷實測節拍+輔助時間”估算單件工時,再結合班制算日產能與所需機臺數。比速迪廠家可帶機上門,用客戶真實鉚釘和工件現場計時,給出單釘節拍、單件工時和良率數據,再據此出方案與報價,避免按宣傳峰值做決策。
五、現場怎樣準確測算節拍與產能
用宣傳冊上的峰值速度做產線規劃容易失真,建議在試機時按下面的方法實測,數據可直接用於機臺數量和回本測算:
| 測算項 | 方法 |
|---|---|
| 單釘節拍 | 連續鉚接50-100個釘,用總耗時除以釘數,取平均值 |
| 單件工時 | 完成一個完整工件(含取放、翻轉、變位)的實際耗時 |
| 良率 | 統計漏鉚、滑牙、劃傷、拉不斷的比例 |
| 稼動率 | 扣除換型、補料、休息後的實際運行時間佔比 |
| 日產能 | 班制時長×稼動率÷單件工時,再留適當餘量 |
建議同一工件分別測“熟練工手工”和“自動機”兩組數據,對比單件工時和良率差異;有雙槍方案時再測一組雙槍數據,判斷雙槍在該工件上的實際增益。比速迪上門試機會現場記錄這些數據並形成書面結論,作為方案和報價依據。
節拍常見問題
速度 FAQ
80次/分鐘是單次鉚接循環參考值,實際產能含上下料和變位;鉚釘越大、點位越分散,單件耗時越高,屬正常現象。
雙槍在兩列對稱、點位密集的工件上效率接近翻倍;若點位分散或需要頻繁變位,提升會打折,建議試機對比。
機器人的優勢是節拍穩定和無人化連續作業,適合固定點位大批量工件;多品種小批量用手持或固定式更靈活經濟。
標稱值多為單次循環的理想值,實際差距主要在送料穩定性(卡釘停機)、換型時間和人機配合,試機時按完整工件計時比單釘速度更能說明問題。
全國客戶:發規格,10分鐘出方案與報價區間
可帶機上門現場計時,用實測節拍與良率做產能決策,諮詢電話 13556668682。
延伸閱讀:自動拉釘機選購指南(全篇) · 鈑金與不鏽鋼加工自動化提效 · 自動拉釘機產品中心
 上一篇