當前位置:
鈑金加工行業自動化改造:多品種小批量怎麼上自動拉釘機
鈑金加工企業的典型特徵是多品種、小批量、交期緊:機櫃、門板、安裝板、鋁單板、設備外殼輪番上線,鉚釘和鉚螺母規格雜、點位散。這類工廠能不能上自動拉釘機、怎麼上才不浪費,是鈑金廠老闆最關心的問題。本文給出一條被大量鈑金廠驗證過的漸進路徑。
一、先判斷:你的工廠適不適合上
| 特徵 | 建議 |
|---|---|
| 有專職拉釘/鉚螺母工位、2人以上全天作業 | 優先上手持自動送料設備 |
| 標準產品(如標準機櫃)批量大、點位固定 | 手持+固定式專機組合 |
| 每批幾十件、規格天天換 | 先做規格歸併,再上手持設備 |
| 以返修、樣機、零散件為主 | 保留氣動半自動工具即可 |
二、第一步:規格歸併,比買設備更重要
鈑金廠自動化最大的障礙不是設備,而是規格太散:同一工廠可能用著十幾種鉚釘、螺母,每種量都不大,換型時間吃掉效率。改造第一步是盤點全部產品的緊固件清單,把相近規格合併(例如統一常用的M5/M6螺母和兩三種鉚釘直徑),孔位和孔徑在鈑金工藝卡里標準化。歸併後,自動設備的流道、槍頭種類和換型次數都大幅下降,投資回報立刻改善。規格適配範圍見什麼規格的鉚釘都能用自動拉釘機嗎。
三、第二步:手持自動送料先行
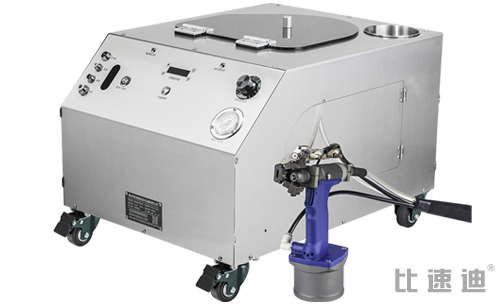
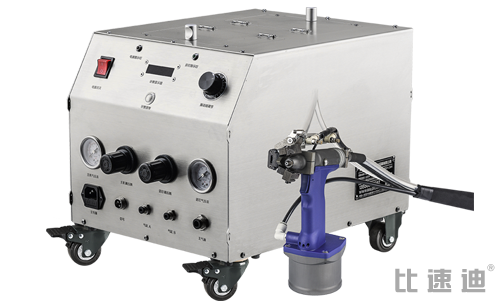
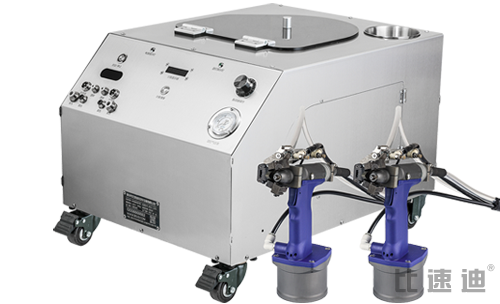
多品種小批量的最佳起點是手持自動送料拉釘機/鉚螺母槍:振動盤排序、料管送釘,工人對準扣動即可,不受工件形狀限制,換規格只需更換槍頭和流道;它不綁定單一產品,任何工件都能用,設備利用率有保證。振動盤與送料機構對緊固件尺寸一致性有要求,應使用合格供應商的標準鉚釘/螺母,毛刺變形件會造成卡料,送料原理見自動拉釘機送釘原理與卡釘處理。

四、第三步:治具化與專機化
當某幾類產品(如標準門板、安裝板)訂單穩定後,為它們做定位治具:工件放到位孔位自然對正,既防斜鉚又降低勞動強度;產量再大就上固定式專機,把點位和節拍固化下來。機器人單元只建議給規格穩定、批量足夠大的專線,不必一步到位。這條“歸併→手持→治具→專機/機器人”的路徑,把投資拆成幾個小臺階,每一步都用前一步的真實數據支撐。
五、投資回報怎麼算
按四項算年度賬:拉釘工位人工成本(含招工和流失成本)、漏釘浮釘造成的返工報廢、節拍提升帶來的產能、現場管理成本。手持自動送料設備1臺通常可替代約3名工人的重複勞動,常見大批量工位2-6個月回本;多品種工廠回本週期略長,但設備通用性強、不缺活幹。價格構成見自動拉釘機價格多少錢一臺,採購前的完整核對清單見買自動拉釘機前必看:採購選型彙總。
鈑金改造 FAQ
鈑金廠常見問題
可以,手持自動送料槍不挑工件,關鍵是把鉚釘/螺母規格歸併到少數幾種,減少流道更換次數。
更換槍頭和流道通常很快,具體時間隨設備型號不同,採購時把全部規格清單提供給廠家評估換型方案。
手持槍隨工件移動,異形和大件反而比專機更適合;規則平面件才考慮固定式方案。
從最忙的一個工位一臺起步,跑順一個月、拿到真實省人數據後再追加,風險最低。
廠家可上門,用客戶的真實工件和鉚釘打樣,測單釘耗時、卡料率和換型時間。
多品種小批量,先拿工件試了再決定
發產品類型和緊固件規格清單,幫您做規格歸併建議與方案報價,諮詢電話 13556668682。
六、設備上線後的管理配套
設備只是基礎,鈑金廠要拿到穩定收益還需要三項管理配套:一是班前點檢和首件確認制度化,氣壓、送料、槍頭狀態每班檢查,換型必做首件;二是緊固件按規格定置管理,料盒標識清楚、合格供應商固定,杜絕毛刺變形件進振動盤;三是把孔徑、孔邊距、板厚適配範圍寫進鈑金工藝卡,從激光/數衝工序保證來料一致。運行一兩個月後覆盤一次:實際省了多少工時、卡料率多少、哪個工位還是瓶頸,再決定第二步是加設備還是上治具專機。日常故障自查見使用與維護知識彙總。
延伸閱讀:自動鉚螺母槍在鈑金加工中的應用 · 自動拉釘機有哪些類型 · 自動拉釘機
 上一篇