當前位置:
家電行業產線自動化鉚接升級:外殼、支架與門體裝配
家電是典型的大批量、流水線製造行業,空調、洗衣機、微波爐、油煙機、熱水器、小家電的金屬外殼、內部支架、門體和加強件上分佈大量鉚釘和鉚螺母點位。隨著人工成本上升和流水線節拍提高,越來越多家電企業把手工拉釘升級為自動送料鉚接。
一、家電鉚接的特點
一是薄板外觀件多:0.5-1.5mm的冷軋板、鍍鋅板、鋁板,噴塗或覆膜後裝配,對壓傷、劃痕敏感;二是節拍快:流水線按秒節拍運行,鉚接工位不能成為瓶頸;三是批量大、型號相對穩定:單一型號產量大,適合自動化;四是質量與售後掛鉤:門體鉸鏈、內部支架鬆動會直接變成售後投訴,對一致性要求高。
二、典型產品與應用部位
| 產品 | 典型鉚接部位 |
|---|---|
| 空調(室內/外機) | 外殼、底盤、電機支架、隔板、閥門支架 |
| 洗衣機 | 箱體框架、門鉸鏈加強板、配重與電機支架 |
| 微波爐/烤箱 | 腔體、外殼、門體、鉸鏈與鎖釦 |
| 油煙機 | 殼體、風道、面板支架、濾網固定 |
| 熱水器/小家電 | 內膽掛架、外殼、安裝背板 |
三、自動化方案與收益
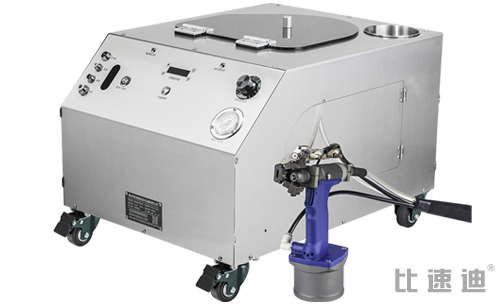
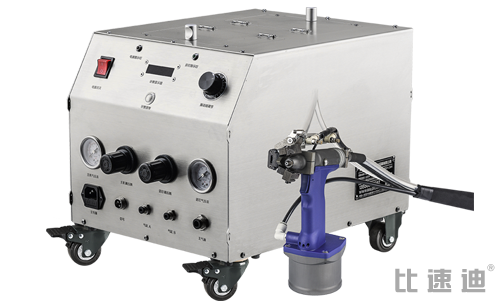
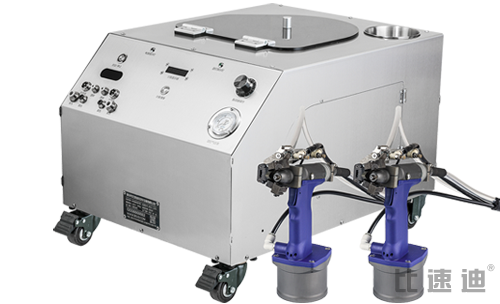
家電產線按工位特點分三種方案:流水線人工工位用手持自動送料拉釘機,振動盤排序吹釘,扣動即打,省去取釘動作,1臺設備通常可替代約3名工人的重複勞動,效率相比手工最多提升約3倍;門體、底盤等規則件用固定式專機,工件到位後多點位依次自動拉釘,節拍最穩;對稱點位可做雙槍/一出二方案同時作業。質量方面,設備計數防漏、拉力一致,浮釘漏釘和鉸鏈鬆動類售後明顯減少。升級邏輯可參考工廠為什麼要上非標自動化鉚接設備。
四、實施建議
第一,選瓶頸工位先試點:統計每個工位釘點數和節拍時間,優先改全天滿負荷、人數最多的工位;第二,外觀件先打樣確認槍頭和拉力,做到噴塑面無壓痕;第三,和流水線設計同步規劃,把設備吊掛、料管走線、料盤位置納入工位佈局;第四,新機型在設計階段歸併鉚釘規格、標準化孔邊距,減少換型;第五,用試點工位一個月的產量、用工和不良數據測算回本,常見大批量專線2-6個月回本。家電企業可參考行業應用方案自動拉釘機選型諮詢。
家電行業 FAQ
家電鉚接常見問題
選匹配的槍頭和拉力參數、垂直貼槍,外觀面可做到無明顯痕跡,正式投產前務必先做外觀件打樣確認。
自動送料節拍穩定(拉釘機節拍約80次/分鐘口徑),具體按工件點位和實測節拍配置單槍或雙槍方案。
手持設備換規格只需換槍頭和流道;專機方案建議按主力型號設計,其餘型號用手持設備兼容。
操作簡化為對準扣動,新工人經短時間培訓即可上崗,設備廠上門安裝時會完成培訓,操作難度說明見自動拉釘機操作難嗎。
可以,廠家可帶設備到家電廠用真實外殼件打樣,現場測節拍和外觀效果。
家電產線鉚接提效方案
按工位釘點和節拍配置手持/專機方案,約10分鐘出報價區間,諮詢電話 13556668682。
五、外觀件與旺季產能的應對
家電企業最擔心兩件事:外觀壓傷和旺季掉鏈子。外觀方面,正式投產前用真實覆膜板、噴塑件做一批打樣,確認槍頭形狀、拉力和貼槍角度,把檢驗標準拍成圖片放進作業指導書,必要時在槍頭加防護套;產線佈局方面,主機和料盤通常放在線邊或吊掛,料管沿平衡臂走線,工人取槍範圍控制在手臂自然活動半徑內,減少多餘動作。旺季產能方面,自動送料消除了“等工人取釘”的波動,節拍可預測,便於排產;同時建議旺季前做一次預防性保養、備齊易損件,設備投用後廠家提供全國上門安裝調試、操作培訓和首件陪產,幫助流水線在最短時間內跑滿節拍;建議旺季前完成預防性保養並備齊易損件,避免高峰停線,保養項目見拉釘機使用與維護知識彙總。
延伸閱讀:節拍與產量怎麼計算 · 手持、固定式、雙槍與機器人單元對比 · 自動拉釘機
 上一篇