當前位置:
儲能電池包與PACK產線的自動鉚接應用:托盤、支架與櫃體
儲能行業擴產帶動了結構件製造的旺盛需求。從電芯成組、模組PACK到電池託盤、儲能櫃框架,大量鋁型材、薄板鋼鋁件需要可靠連接,而這些部件緊鄰電芯、對熱和變形高度敏感,鉚接作為冷連接工藝在儲能產線上的應用快速增加。
一、儲能結構件的連接特點
儲能產品的連接有三個鮮明特點:一是怕熱,電池託盤和PACK結構距電芯近,焊接熱輸入和飛濺存在安全與質量隱患,冷鉚接無熱變形;二是鋁材多,託盤普遍採用鋁型材+鋁板拼焊/拼鉚結構,鋁件焊接對工人技能要求高、變形校正費時;三是櫃體大、點位多,儲能櫃、戶外櫃框架和門板鉚釘點位密集,人工效率低且容易漏釘。
二、典型應用部位
| 部位 | 連接內容 | 推薦工藝 |
|---|---|---|
| 電池託盤 | 鋁型材邊框、底板、加強梁、吊點支架 | 結構型鉚釘+自動拉釘/機器人單元 |
| PACK模組結構 | 端板、側板、壓板、採集件支架 | 自動送料拉釘、拉鉚螺母 |
| 電氣安裝板 | 銅排支架、電氣元件內螺紋固定 | 六角/滾花鉚螺母 |
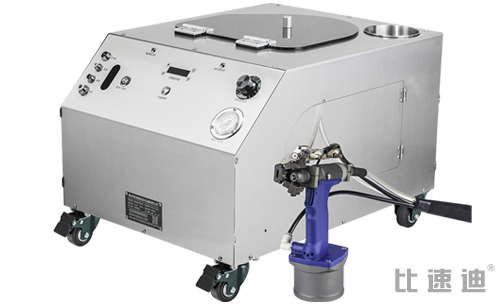
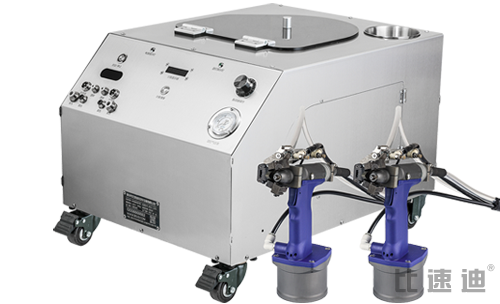
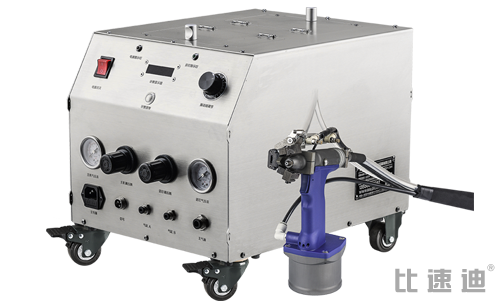
| 儲能櫃體 | 框架、門板、層板、吊裝件 | 手持自動送料拉釘、固定式專機 |
| 戶外防護件 | 密封要求的蓋板、防水部位 | 盲孔螺母+密封結構 |
三、工藝與質量控制要點
第一,緊固件按受力選型:框架主連接用結構型鉚釘,需要後續螺絲裝配的位置用拉鉚螺母,類型對照見拉鉚螺母有哪幾種;第二,預製孔和板厚嚴格按規格表,鋁型材腔體部位要確認背面支撐,防止鼓包變形;第三,關鍵連接點做拉拔和剪切試驗,留存首件與抽檢記錄;第四,設備啟用計數防漏功能,每個託盤/櫃體的釘點數與程序設定一致,漏釘自動報警;第五,託盤等大件推薦機器人或龍門式自動單元,櫃體和門板用手持自動送釘槍更靈活。
四、產線配置建議
儲能產品型號相對集中、單批量大,適合按專線思路配置:託盤線以固定式/機器人單元為主,配合工裝夾具保證點位一致;PACK和櫃體線以手持自動送料設備為主,工人沿工位移動作業,1臺設備可替代約3人的重複拉釘勞動;售後、返修和樣機區保留氣動工具。行業通用應用背景可參考新能源·鋰電儲能鉚接方案,拉鉚螺母工藝見自動鉚螺母槍的用途、工作原理與常見問題。
儲能鉚接 FAQ
儲能行業常見問題
按規格選結構型鉚釘並控制孔徑板厚,配合拉拔試驗驗證,鉚接的抗振和防松性能已在車載和儲能場景長期驗證。
戶外和潮溼環境應考慮電化學相容性,可選鋁鉚釘或不鏽鋼鉚釘並做配套表面處理,由廠家按使用環境推薦。
櫃體線以手持自動送料槍為主,釘通過料管送到槍頭,工人圍繞櫃體作業即可,不需要移動工件。
帶計數與防錯的型號可統計釘數、提示漏釘;需要逐點數據追溯的固定式/機器人方案可在定製時提出。
可以,廠家可帶設備到廠,用託盤或櫃體樣件現場打樣並測節拍與合格率。
儲能PACK/託盤鉚接方案
髮結構件圖紙與緊固件規格,約10分鐘出方案與報價區間,諮詢電話 13556668682。
五、擴產期的產能彈性怎麼保證
儲能行業訂單波動明顯,中標項目往往要求短期內集中交付。產線規劃建議按“固定+柔性”組合:託盤等核心大件用專機或機器人單元保證節拍和一致性,PACK、櫃體和附件用手持自動送料設備,這類設備不綁定單一產品,訂單結構變化時可以隨時調配到不同工位,淡季也不會閒置。新項目導入時,先由設備廠用樣件完成工藝驗證和節拍測算,再決定專機數量,避免一次性投入過大。人員方面,自動設備把工序簡化為上下料和扣槍,新工人經短時間培訓即可上崗,能有效應對擴產期的招工壓力,培訓與上手週期可參考自動拉釘機操作難嗎。
延伸閱讀:新能源汽車零部件鉚接工藝升級 · 自動鉚螺母槍在鈑金加工中的應用 · 自動拉釘機選型諮詢
 上一篇